El PLC DVP de Delta está muy presente en muchas plantas de producción, y con razón. Es asequible, fiable y cuenta con una enorme base instalada, lo que significa que, si te dedicas a la adquisición de datos, es muy probable que en algún momento tengas que conectar uno a una pasarela.
El escollo que hace tropezar a la mayoría de la gente en su primer intento: la serie DVP es compatible con Modbus, pero por defecto está en modo ASCII, no en RTU. Si eliges el modo equivocado, la conexión simplemente no se establecerá. Así que, antes de tocar ninguna configuración, asegúrate de saber en qué modo está configurado tu PLC.
En realidad, ese es todo el secreto. El resto consiste en el cableado y la configuración de los parámetros, y esta guía te guía paso a paso por ambos procesos.
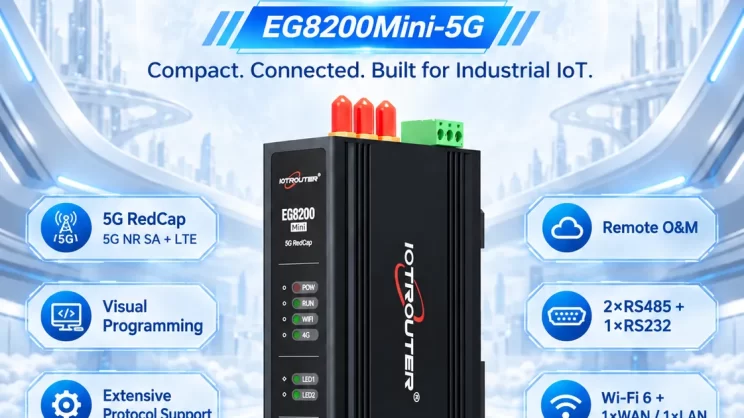
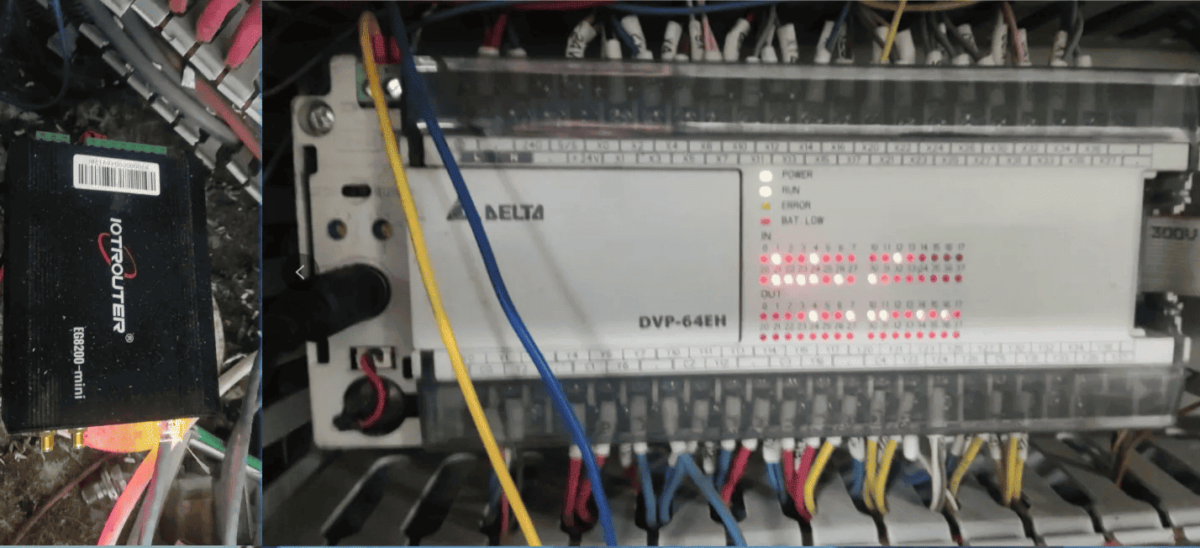
En esta configuración, el PLC de la serie DVP de Delta El DVP-64EH está conectado al EG8200Mini a través de la comunicación RS-232.
Entre los PLC compatibles se incluyen los modelos de la serie DVP y otros PLC que admiten el protocolo Modbus ASCII.
1. Conexión de hardware
Conecta el PLC a la pasarela mediante la interfaz RS-232 de la siguiente manera:
Conecta el pin Tx RS-232 del PLC al pin Rx del pasarela, el pin Rx al pin Tx del pasarela y el pin GND a GND.
- TXD del PLC → RXD de la pasarela
- PLC RXD → Puerta de enlace TXD
- GND → GND
2. Parámetros de comunicación PLC
Normalmente, estos parámetros los proporciona el ingeniero de PLC o la documentación del proyecto.
Los parámetros del puerto serie del PLC Delta son los siguientes: Velocidad de transmisión: 9600, bits de datos: 7, bits de parada: 2, paridad: PAR.
3. Configuración de la puerta de enlace
3.1 Ajustes de conexión del PLC
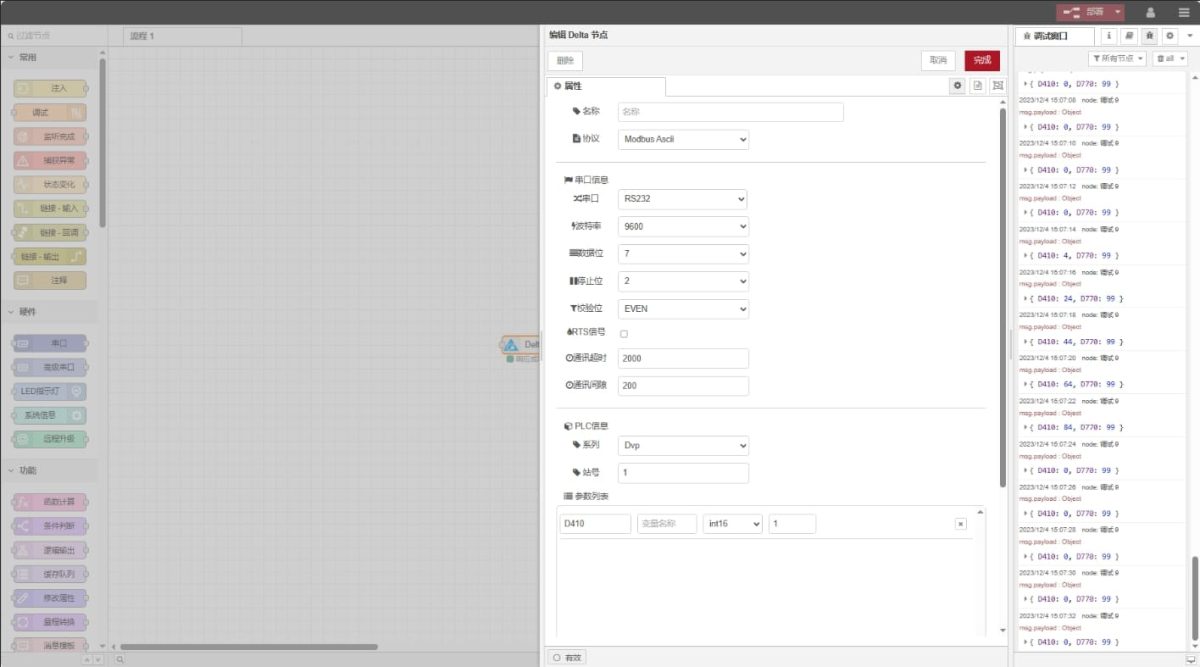
Arrastra un nodo «Delta» desde el panel izquierdo, haz doble clic para abrir la página de configuración e introduce la siguiente configuración según los parámetros del puerto serie del PLC:
Protocolo: Seleccionar Modbus ASCII
Puerto serie: Conectar a TX, RX y GND; seleccionar RS-232
Velocidad de transmisión: 9600
Bits de datos: 7
Bits de parada: 2
Paridad: PAR
Tiempo de espera: 2000
Serie: DVP
Número de estación: 1
3.2 Configuración de los puntos de datos
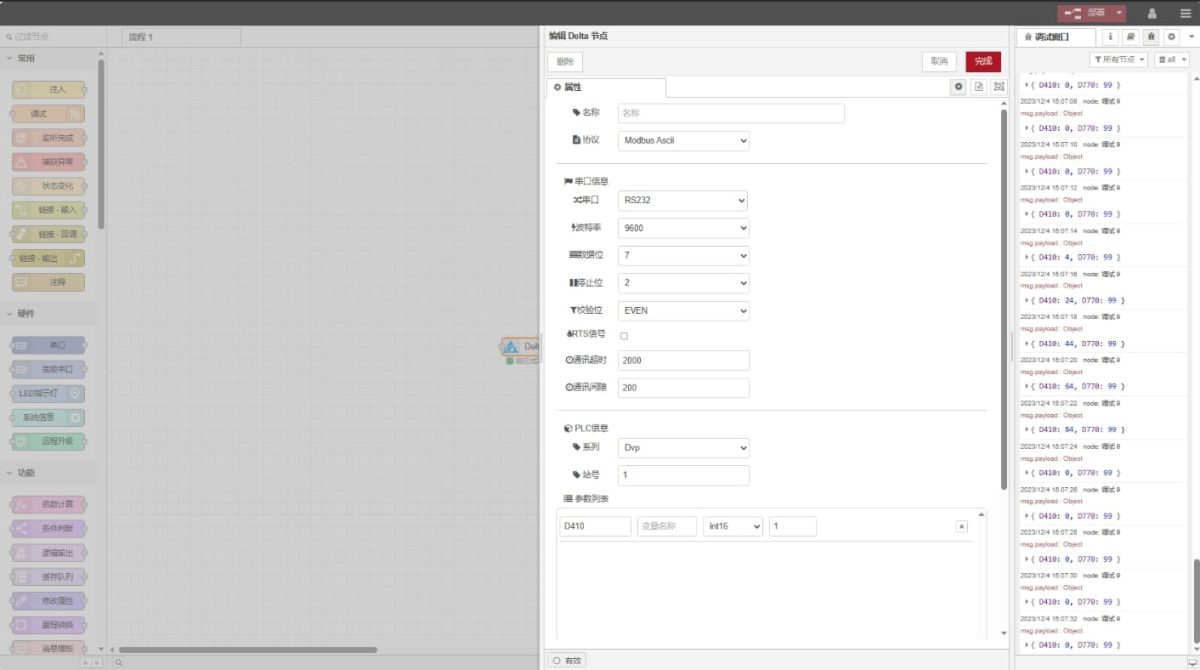
Introduce los puntos de datos que se van a leer en la lista de parámetros del nodo Delta. Una vez introducidos los puntos de datos, los datos del PLC se leerán automáticamente con la frecuencia especificada.
Los ingenieros de PLC suelen proporcionar la tabla de puntos de datos. Solo tienes que introducir las direcciones, los nombres, los tipos de datos y las longitudes tal y como se indican; no es necesario realizar ninguna conversión. Si necesitas la asignación completa de direcciones por serie, consulta la Apéndice al final de este artículo.
En este ejemplo se leen datos de las direcciones D410 y D770. En la lista de parámetros, introduce la dirección, el nombre, el tipo de datos y la longitud de los datos, en ese orden. El programa realiza un bucle para leer los datos cada 2 segundos, tal y como se muestra en la figura:
4. Prueba
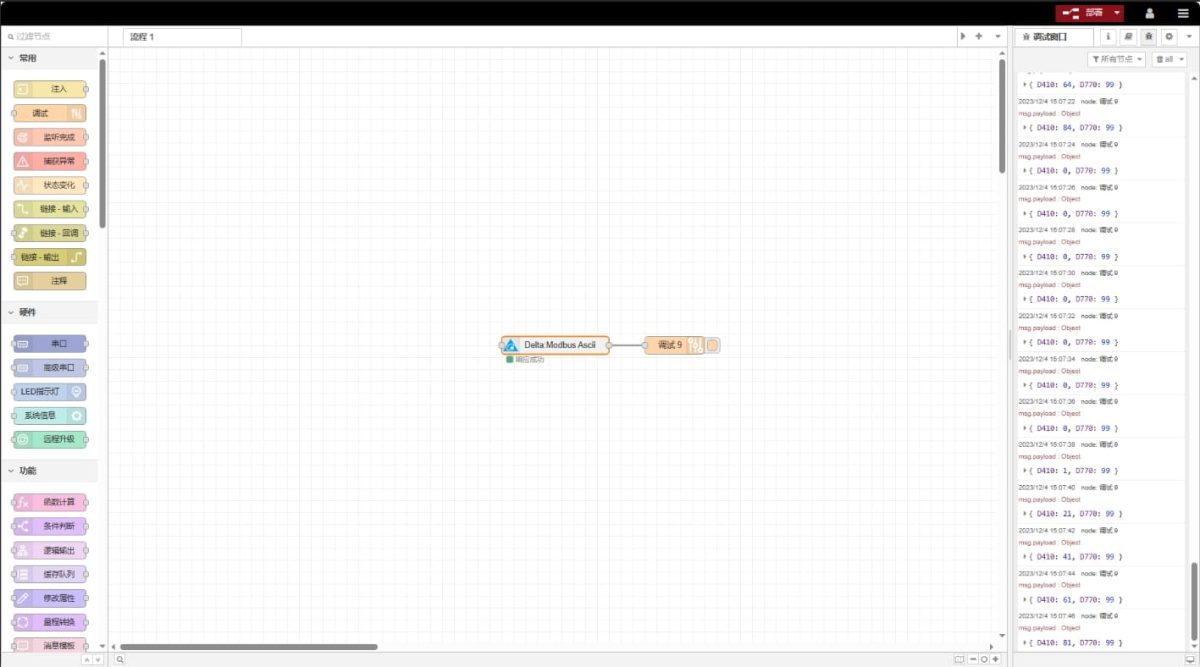
Haz clic en el botón “Implementar” y los datos se imprimirán cada 2 segundos. Observa los puntos de datos: D410:0, D770:99. Comunicación realizada con éxito.
Solución de problemas: excepción de captura y ausencia de datos
Si aparece el mensaje “capture exception” en la ventana de depuración o no se muestran datos, realiza la resolución de problemas paso a paso siguiendo este orden:
Paso 1: Comprueba el cableado del puerto serie.
Empieza por el cableado. El cruce RS-232 es sencillo: TX del PLC a RX de la pasarela, RX del PLC a TX de la pasarela y tierra compartida en ambos extremos. Pero también es el elemento que más se suele pasar por alto cuando las cosas no funcionan. Si llevas un rato fijándote en las pantallas de configuración, da un paso atrás y comprueba primero los cables.
Paso 2: Comprueba los parámetros del puerto serie.
Comprueba los cuatro parámetros clave: velocidad de transmisión, bits de datos, bits de parada y paridad. Cualquier discrepancia provocará un fallo en la comunicación. La forma más rápida es utilizar una herramienta de depuración serie para conectarse directamente al PLC y verificar los parámetros, en lugar de cambiar repetidamente las configuraciones en la pasarela.
Paso 3: Comprueba el ID de la estación.
El identificador de estación del PLC debe coincidir con la configuración de la pasarela. El valor por defecto es 1. Presta especial atención: en el nodo Delta de la pasarela, el identificador de estación se introduce en formato hexadecimal. Por ejemplo, si el identificador de estación del PLC es 10 en formato decimal, debe introducirse como “A” en la pasarela, no como “10”. Se trata de un detalle que se pasa por alto con facilidad en las integraciones reales.
Paso 4: Comprueba la salida de depuración antes de decidir si quieres capturar paquetes.
Antes de recurrir a un analizador de paquetes, fíjate en lo que realmente te indica la ventana de depuración. Una “excepción de captura” significa que la pasarela ni siquiera se está comunicando con el PLC: da un paso atrás y comprueba primero el cableado, los parámetros y el ID de la estación. ¿Los datos que llegan tienen valores erróneos? En ese caso, utiliza la herramienta serie y examina las tramas.
Paso 5: Comprueba el tiempo de espera y el intervalo de comunicación.
El tiempo de espera de comunicación es de 2000 ms por defecto, lo cual es suficiente para la comunicación serie local. El intervalo de sondeo entre solicitudes es de 200 ms por defecto; este valor puede mantenerse sin cambios y no requiere ajuste alguno.
Resumen
A la hora de integrar la pasarela EG con los PLC DVP de Delta mediante comunicación Modbus ASCII, lo fundamental es centrarse en tres aspectos:
Selecciona el protocolo ASCII, no el RTU: 7 bits de datos, 2 bits de parada y paridad par. Estos tres parámetros constituyen la configuración estándar de los PLC Delta DVP y difieren por completo de las convenciones del protocolo RTU.
Utiliza una interfaz serie RS232 con conexión cruzada: conecta TX a RX, RX a TX y comparte la toma de tierra (GND).
Pay attention to the address format’s numbering system—X/Y relays use octal, while D registers use decimal. Enter addresses directly according to the point table provided by the PLC engineer; do not calculate them yourself. Addresses for T timers and C counters should also be entered directly in decimal. Reading a bit returns the contact on/off status, while reading a word returns the current count value.
When everything clicks, you’ll see data rolling in every 2 seconds without any drama. From there, the next step is hooking it up to your cloud platform or host system over MQTT or HTTP—and that’s when the full data acquisition chain actually comes to life.
Apéndice: Nodo Delta — Lo que debes saber
Two things worth flagging before you start entering addresses.
Station number is entered in hex. If the PLC is set to station 10, type A in the gateway—not 10. It silently breaks your connection if you get it wrong.
On addresses: X and Y relays are octal, so X10 is the 9th input point, not the 11th. D registers are plain decimal. Timers and C counters behave differently depending on what you’re reading—read a bit, and you get the relay contact state (on/off); read a word, and you get the timer’s elapsed time or the counter’s current count.
The addresses come from your PLC engineer, so they’re in the right format already—you’re rarely interacting with the series distinctions directly. The ES2/EX2/SA2 series does support a wider D register range (up to D4999) and more I/O points (X/Y up to 377), but that’s only relevant if your project actually uses those higher addresses.
Guías relacionadas con la integración de PLC industriales
← Volver al Centro de integración de PLC
Agnes Wang es especialista en soluciones de IoT en IOTRouter, donde se dedica principalmente a las pasarelas de IoT industrial, la computación en el borde y las soluciones de automatización industrial.
Está especializada en tecnologías de comunicación industrial, entre las que se incluyen Modbus, IEC 60870-5-104, MQTT, OPC UA, integración de PLC y aplicaciones de monitorización remota. Colabora en la redacción de artículos técnicos y guías de aplicación sobre soluciones de IoT industrial, conversión de protocolos y computación periférica.